BT- und SK-Werkzeughalter weisen in mehreren Aspekten wesentliche Unterschiede auf. Nachfolgend finden Sie eine detaillierte Erläuterung dieser Unterschiede.

BT-InhaberBT ist ein japanischer Standard, genauer gesagt eine Art MAS BT (japanischer Standard).
SK WerkzeughalterSK ist ein deutscher Standard und wird üblicherweise unter DIN 69871 (deutscher Standard) kategorisiert. Es gibt jedoch auch Behauptungen, dass der SK-Werkzeughalter eine Hochgeschwindigkeitsversion des BT-Halters sei.
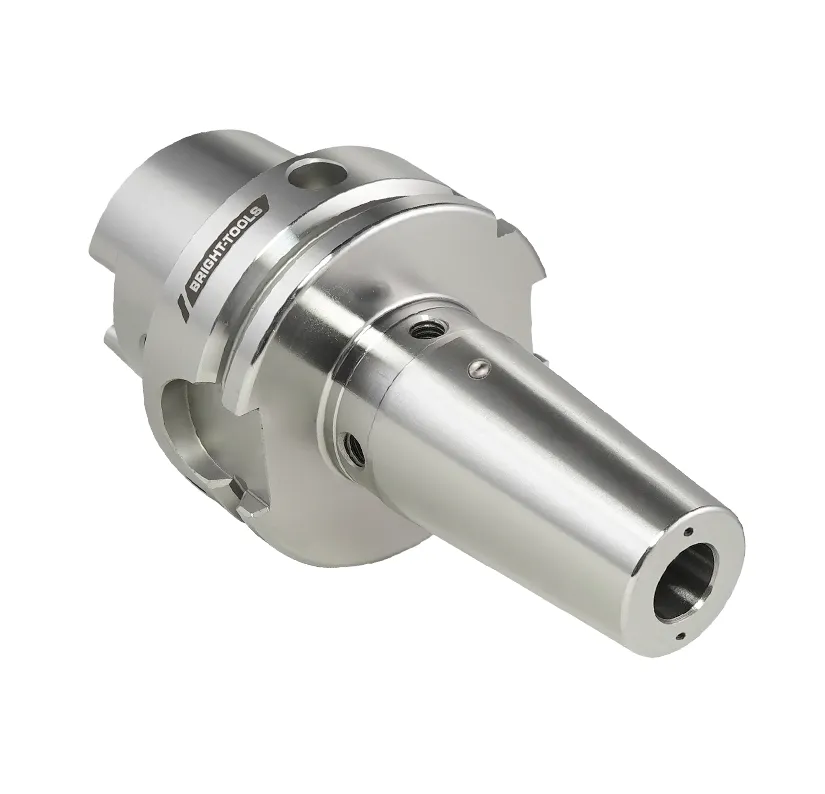
Flansch: Die Flanschdicke des BT-Halters ist relativ groß. Diese Konstruktion verbessert die Stabilität und Steifigkeit des Halters bei hohen Drehzahlen. Im Gegensatz dazu ist die Flanschdicke des SK-Werkzeughalters geringer, erfüllt aber dennoch die meisten Bearbeitungsanforderungen.
Keilnut: Die beiden Keilnuten des BT-Halters haben die gleiche Tiefe und sind nicht durchgehend gefräst. Diese Konstruktion reduziert Vibrationen und Geräusche beim Schneiden und verbessert die Spannstabilität. Im Gegensatz dazu sind die beiden Keilnuten des SK-Werkzeughalters unterschiedlich tief und durchgehend gefräst, was die Montageflexibilität etwas erhöht.
Kegel: Sowohl der BT- als auch der SK-Werkzeughalter verfügen über einen 7:24-Kegel, was eine strukturelle Gemeinsamkeit beider darstellt. Daher sind BT- und SK-Werkzeughalter beim manuellen Werkzeugwechsel ohne Roboterarm im Allgemeinen austauschbar, sofern die entsprechende Drehmaschine gewechselt wird.
Positionierverfahren: Obwohl die Kegel identisch sind, können sich die Positionierverfahren der beiden Halter unterscheiden. Der BT-Halter positioniert sich hauptsächlich über die Genauigkeit der Kegeloberfläche und der Spindelschnittstelle, während der SK-Werkzeughalter einen komplexeren Positioniermechanismus verwenden kann, um eine höhere Bearbeitungsgenauigkeit und Stabilität zu gewährleisten.
BT-Aufnahme: Dank seines dickeren Flansches und Verriegelungsmechanismus bietet die BT-Aufnahme typischerweise eine höhere Spannkraft und Stabilität und eignet sich daher für schwere Zerspanung und Schruppbearbeitung. Bei hohen Spindeldrehzahlen (z. B. 40.000 U/min) kann es jedoch aufgrund der Zentrifugalkraft zu erheblichen Verformungen am Ende der BT-Aufnahme kommen, was den Rundlauf verschlechtert. Daher wird sie im Allgemeinen nicht für Hochgeschwindigkeitsbearbeitungen eingesetzt.
SK Werkzeughalter: Der SK Werkzeughalter zeichnet sich durch hohe Steifigkeit und Präzision aus und ist daher ideal für die Hochgeschwindigkeits- und Präzisionsbearbeitung geeignet. Seine Konstruktion ist auf Stabilität und Praktikabilität ausgelegt und gewährleistet so eine gleichbleibende Bearbeitungsgenauigkeit über lange Zeiträume. Dank seiner hohen Leistungsfähigkeit ist der SK Werkzeughalter die optimale Wahl für Hochgeschwindigkeitsbearbeitungen.

Ein BT-Werkzeughalter verwendet eine Kegelverriegelung mit einem Kontakt, während ein BBT-Werkzeughalter über einen Doppelkontakt zwischen Kegel und Spindelfläche verfügt. BBT-Werkzeughalter bieten im Vergleich zu Standard-BT-Werkzeughaltern eine höhere Steifigkeit, bessere Stabilität bei hohen Drehzahlen und eine verbesserte Bearbeitungsgenauigkeit, insbesondere bei Hochgeschwindigkeits-CNC-Anwendungen. Erfahren Sie mehr über die wichtigsten Unterschiede zwischen BT- und BBT-Haltern in unserem Leitfaden.BBT-WerkzeughalterDie
BT-Werkzeughalter finden breite Anwendung in CNC-Fräsmaschinen zum Bohren, Fräsen, Gewindeschneiden und für die Hochgeschwindigkeitsbearbeitung. Ihre symmetrische Bauweise sorgt für eine bessere Balance bei hohen Spindeldrehzahlen und macht BT-Halter daher in der Automobil-, Luft- und Raumfahrt- sowie Präzisionsfertigungsindustrie beliebt.
BT-Werkzeughalter zeichnen sich durch eine symmetrische Konstruktion aus, die die Balance während der Rotation verbessert. Dies reduziert Vibrationen und Rundlauffehler bei hohen Drehzahlen und trägt dazu bei, dass CNC-Maschinen eine bessere Oberflächengüte, längere Werkzeugstandzeiten und eine stabilere Schnittleistung erzielen.
 English
 日本語
 한국어
 Deutsch
 Español
 italiano
 русский
 tiếng việt
 Türkçe
 português
 فارسی
 zh-CN