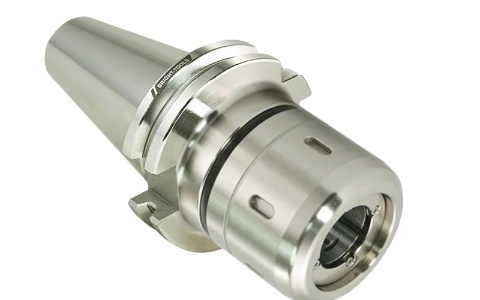
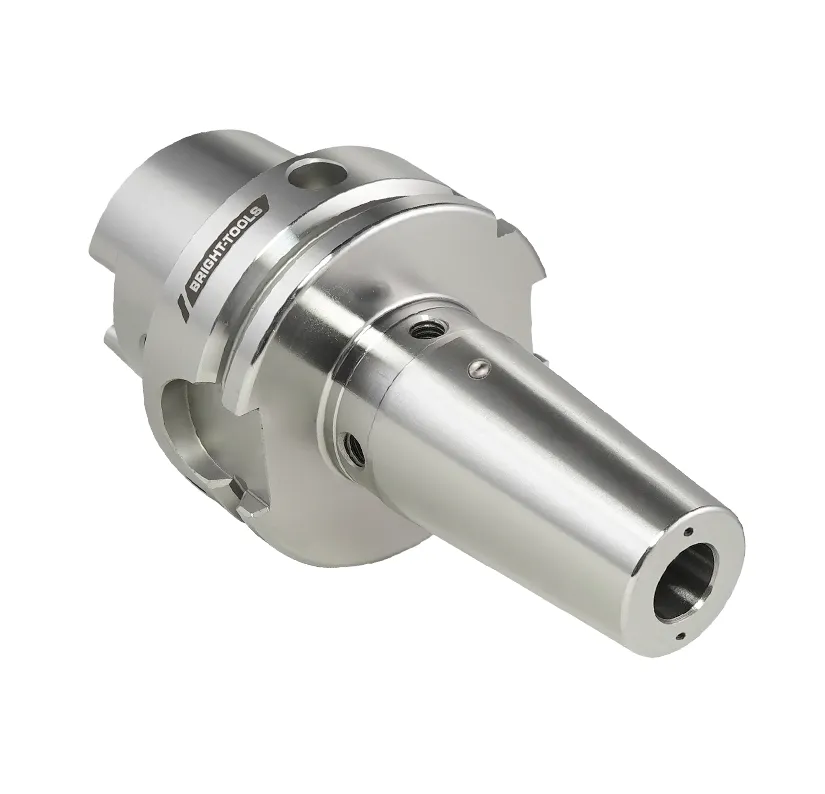
Die Wahl des richtigen Werkzeughalterstandards ist eine der wichtigsten Entscheidungen beim Kauf von CNC-Werkzeugen. Eine inkompatible Schnittstelle kann zu geringer Bearbeitungsgenauigkeit, erhöhtem Spindelverschleiß, Werkzeugauswurf und kostspieligen Stillstandszeiten führen. Für moderne Hochgeschwindigkeits-Bearbeitungszentren hat sich DIN 69893 (HSK) aufgrund seiner Zweikontaktkonstruktion als bevorzugter Standard etabliert, während DIN 69871 in der konventionellen Bearbeitung weiterhin weit verbreitet ist. Das Verständnis der Unterschiede zwischen diesen Standards – und deren Relevanz für Ihre Spindel, Werkzeuge und Bearbeitungsanforderungen – trägt wesentlich zu langfristiger Produktivität und Rentabilität bei.

Der Werkzeughalter verbindet die Maschinenspindel mit dem Schneidwerkzeug. Selbst die hochwertigsten Schneidwerkzeuge können nicht optimal funktionieren, wenn der Halter nicht ausreichend steif, präzise oder kompatibel ist.
Moderndin 69893 standardswurden entwickelt, um die Herausforderungen herkömmlicher Steilverjüngungssysteme zu bewältigen, darunter:
Wärmeausdehnung bei der Hochgeschwindigkeitsbearbeitung
Verringerte Steifigkeit bei hohen Spindeldrehzahlen
Schlechte Wiederholgenauigkeit nach automatischen Werkzeugwechseln
Eingeschränkte Balanceleistung
Im Vergleich zu älteren Schnittstellen bieten HSK-Halter folgende Vorteile:
Gleichzeitiger Verjüngungs- und Flächenkontakt
Höhere Positioniergenauigkeit
Bessere dynamische Balance
Verbesserte Spindelsteifigkeit
Schnellere automatische Werkzeugwechsel
Längere Spindellebensdauer
DIN 69893 is the German industrial standard that defines Hollow Shank Taper (HSK) tool holders. It has also been adopted internationally as ISO 12164.
Im Gegensatz zu herkömmlichen Kegelsystemen verwendet HSK einen Hohlkegel, der sich beim Spannen der Spindel leicht ausdehnt. Die Spindel hat Kontakt zu beiden:
Die sich verjüngende Oberfläche
Die Flanschfläche
Diese Doppelkontaktkonstruktion verbessert die Steifigkeit und Genauigkeit deutlich, insbesondere bei Spindeldrehzahlen über 15.000 U/min.
Gängige HSK-Serien sind:
HSK-A
HSK-E
HSK-F
HSK-T
Jede Baureihe ist für unterschiedliche Bearbeitungsanwendungen optimiert, von der Grobbearbeitung bis hin zur Hochgeschwindigkeits-Präzisionsbearbeitung.

Dies ist eine der häufigsten Fragen, die Käufer vor dem Kauf von CNC-Werkzeugen stellen.
| Besonderheit | DIN 69893 (HSK) | DIN 69871 |
|---|---|---|
| Kegeltyp | Hohlkegel | Steile Verjüngung |
| Kontakt | Gesicht + Verjüngung | Nur Verjüngung |
| Hochgeschwindigkeitsfähigkeit | Exzellent | Mäßig |
| Positionswiederholgenauigkeit | Höher | Gut |
| Automatischer Werkzeugwechsel | Excellent | Excellent |
| Steifheit | Höher bei hohen Drehzahlen | Gut geeignet für niedrige Drehzahlen |
| Typische Spindeldrehzahl | 15.000–40.000 U/min | Unter 15.000 U/min |
Derdin 69871 tool holderAufgrund seiner bewährten Zuverlässigkeit und der geringeren Gerätekosten ist es auf vielen Bearbeitungszentren weiterhin beliebt.
Typische Beispiele sind:
sk40 din 69871
din 69871 sk40
iso 40 din 69871
iso 50 din 69871
Diese Schnittstellen sind gängig bei herkömmlichen CNC-Bearbeitungszentren, die für allgemeine Fräsarbeiten eingesetzt werden.

Absolut.
Obwohl HSK sich zur bevorzugten Lösung für die Hochgeschwindigkeitsbearbeitung entwickelt hat, dominiert DIN 69871 weiterhin viele Produktionsumgebungen, darunter:
Allgemeine Bearbeitung
Formenbau
Stahlbearbeitung
Fräsen mit mittlerer Geschwindigkeit
Jobshops
CNC-Bildungseinrichtungen
Zu seinen Vorteilen gehören:
Ausgereifte globale Lieferkette
Breites Werkzeugangebot
Geringere Werkzeugkosten
Hervorragende Kompatibilität mit bestehenden Maschinen
Für viele Hersteller ist die Umstellung einer kompletten Produktionslinie auf HSK möglicherweise nicht wirtschaftlich notwendig.
Ein weiterer Standard, dem Käufer häufig begegnen, istDIN 2080Die
Obwohl beide Standards eine steile 7:24-Verjüngung verwenden, unterscheiden sie sich im Werkzeughaltemechanismus.
| Feature | DIN 2080 | DIN 69871 |
|---|---|---|
| Werkzeugaufbewahrung | Manuelle Zugstange | Automatischer Zugbolzen |
| Automatischer Werkzeugwechsler | NEIN | Ja |
| Typische Maschinen | Ältere manuelle CNC-Maschinen | Moderne CNC-Bearbeitungszentren |
| Produktivität | Untere | Higher |
DIN 2080 is generally found on older machine tools, while DIN 69871 is designed specifically for automatic tool changing systems.
Bei Spindeldrehzahlen über ca. 15.000 U/min ist DIN 69893 im Allgemeinen die bevorzugte Lösung.
Gründe hierfür sind unter anderem:
Better dynamic balance
Verringerte Zentrifugalverformung
Verbesserte Steifigkeit
Höhere Bearbeitungsgenauigkeit
Bessere Oberflächenbeschaffenheit
Geringere Vibrationen
Zu den Branchen, die HSK häufig verwenden, gehören:
Luft- und Raumfahrt
Medizinprodukte
Elektronik
Präzisionsformen
Automobil
Prüfen Sie stets die vom Maschinenhersteller angegebene Spindelschnittstelle.
Gängige Spindelschnittstellen sind:
Geeignet für:
Hochgeschwindigkeits-Bearbeitungszentren
Fünf-Achs-Bearbeitung
Präzisionsbearbeitung
Suitable for:
Standard-Vertikalbearbeitungszentren
Horizontale Bearbeitungszentren
Allgemeines CNC-Fräsen
Typische Größen sind:
SK30
SK50
Gehen Sie niemals davon aus, dass unterschiedliche Standards austauschbar sind.
Die Wahl der Benutzeroberfläche ist nur der erste Schritt.
Unterschiedliche Bearbeitungsvorgänge erfordern unterschiedliche Haltertypen.
Ideal für:
Fertigfräsen
Aufreiben
Hochgeschwindigkeitsbohren
Vorteile:
Niedriger Auslauf
Hervorragende Schwingungsdämpfung
Lange Werkzeuglebensdauer
Am besten geeignet für:
Schaftfräser
Übungen
General machining
Advantages:
Flexibel
Kostengünstig
Breiter Spannbereich
Entwickelt für:
Planfräsen
Seitliches Fräsen
Muschelmühlen
Bietet:
Hohe Steifigkeit
Hervorragende Drehmomentübertragung
Ein Gewindeschneidwerkzeughalter ist speziell für das präzise Gewindeschneiden ausgelegt.
Anwendungsgebiete umfassen:
Innengewinde
Außengewinde
CNC-Drehen
Rohrgewinde
Metrische Gewinde
Die richtige Wahl des Halters beeinflusst die Gewindegenauigkeit und die Werkzeugstandzeit unmittelbar.
Professionelle Einkäufer bewerten weit mehr als nur die Schnittstellenkompatibilität.
Wichtige Kaufkriterien sind unter anderem:
Suchen:
Präzisionsgeschliffener Kegel
Genauigkeit des Auslaufs
Geringer Konzentrizitätsfehler
Die Hochgeschwindigkeitsbearbeitung erfordert Ausgleichssorten wie:
G2.5
G1.0 (Sonderanwendungen)
Bessere Balance reduziert:
Spindelvibration
Werkzeugverschleiß
Lärm
Premium-Währungen verwenden typischerweise legierte Stähle mit folgenden Eigenschaften:
Vakuumwärmebehandlung
Präzisionsschleifen
Oberflächenhärtung
Hochwertige Beschichtungen verbessern:
Korrosionsbeständigkeit
Verschleißfestigkeit
Reinigungsleistung
Moderne Bearbeitungsprozesse setzen zunehmend auf interne Kühlmittelzufuhr für:
Tieflochbohrung
Hochgeschwindigkeitsfräsen
Wärmereduzierung
Viele Käufer suchen nach DIN 69871 PDF, bevor sie eine Kaufentscheidung treffen.
Offizielle DIN-Normen sind urheberrechtlich geschützt und in der Regel über autorisierte Normungsorganisationen oder lizenzierte Händler erhältlich. Werkzeugmaschinenhersteller und Werkzeuglieferanten stellen häufig technische Spezifikationen, Maßzeichnungen und Kompatibilitätstabellen auf Basis dieser Normen zur Verfügung, um Kunden bei der Auswahl der passenden Werkzeughalter zu unterstützen.
Die DIN-Normen decken ein breites Spektrum industrieller Komponenten ab, das weit über CNC-Werkzeuge hinausgeht.
Beispiele hierfür sind:
DIN 5482 for spline connections
Mechanische Verbindungselemente
Lager
Maschinenelemente
Industrieschächte
Getriebekomponenten
Ebenso produzieren viele Hersteller von DIN-Werkzeugen standardisierte Werkzeuge und Maschinenzubehörteile, die international anerkannten Spezifikationen entsprechen, wodurch die Austauschbarkeit und gleichbleibende Qualität über verschiedene Geräte hinweg gewährleistet wird.
Ja. Anlagen wie Ausbohr- und Schweißmaschinen verwenden häufig spezielle Werkzeugsysteme für die Bohrungsreparatur und die Bearbeitung vor Ort. Auch wenn diese Maschinen nicht immer HSK-Schnittstellen nutzen, sollten Käufer dennoch die Spindelkompatibilität, die Haltersteifigkeit und die Anforderungen an die Werkzeugspannung überprüfen, um einen sicheren und präzisen Betrieb zu gewährleisten.
Beim Vergleich von Anbietern sollten Sie mehr als nur den Preis berücksichtigen.
Ein zuverlässiger Hersteller sollte Folgendes bieten:
Vollständige Maßprüfungsberichte
Materialzertifizierungen
Dokumentation der Wärmebehandlung
Dynamische Auswuchtfähigkeit
Präzisionsschleifverfahren
Mehrere Halterungskonfigurationen
OEM/ODM-Unterstützung
Stabile Produktionskapazität
Globale Exporterfahrung
Reaktionsschneller technischer Support
Langfristige Beständigkeit ist oft wertvoller als der niedrigste anfängliche Anschaffungspreis.
Die Wahl des richtigen Werkzeughalters beginnt mit dem Verständnis der geltenden Norm. Während DIN 69871 für konventionelle CNC-Bearbeitungszentren weiterhin eine zuverlässige Wahl darstellt, hat sich DIN 69893 dank seines Hohlschafts, des Doppelkontakt-Designs und seiner überlegenen Steifigkeit zum Maßstab für die Hochgeschwindigkeits- und Hochpräzisionsfertigung entwickelt. Neben der Schnittstellenkompatibilität sollten Käufer die Genauigkeit des Halters, die Auswuchtqualität, die Materialauswahl, die Kühlmittelfähigkeit und die Expertise des Lieferanten berücksichtigen. Die Investition in die richtige Norm und einen vertrauenswürdigen Fertigungspartner trägt dazu bei, die Bearbeitungsgenauigkeit zu verbessern, die Spindelstandzeit zu verlängern, Ausfallzeiten zu reduzieren und die Gesamtbetriebskosten zu senken.
Ja. DIN 69893 definiert die HSK-Schnittstelle (Hohlschaftkegel) und ist international als ISO 12164 anerkannt.
Nein. Die beiden Standards verwenden unterschiedliche Spindelschnittstellen und sind nicht miteinander kompatibel.
SK40 DIN 69871 bezeichnet einen Werkzeughalter der Größe 40 mit steiler Kegelform, der nach der Norm DIN 69871 gefertigt wird. Er wird häufig auf CNC-Bearbeitungszentren mit automatischen Werkzeugwechslern eingesetzt.
Ja. DIN 2080 findet sich noch auf älteren CNC- und manuellen Fräsmaschinen, obwohl es in modernen automatischen Bearbeitungszentren weitgehend durch DIN 69871 ersetzt wurde.
Für Anwendungen mit hohen Geschwindigkeiten und hohen Präzisionen bietet DIN 69893 (HSK) im Allgemeinen eine bessere Steifigkeit, Wiederholgenauigkeit und Balance als herkömmliche Steilkegelsysteme und ist daher die bevorzugte Wahl für die moderne CNC-Fertigung.
 English
 日本語
 한국어
 Deutsch
 Español
 italiano
 русский
 tiếng việt
 Türkçe
 português
 فارسی
 zh-CN